钻头工厂直柄麻花钻头 高速钢全磨制含钴,轻松应对不锈钢与角铁打孔
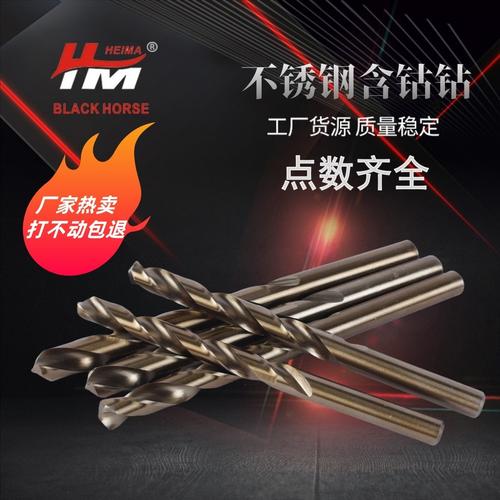
在金属加工、机械维修、建筑装修乃至家庭DIY中,打孔是一项基础且关键的作业。钻头作为直接切削金属的工具,其品质优劣直接决定了打孔效率、孔壁光洁度以及工具寿命。面对不锈钢、角铁等高强度材料,普通钻头往往力不从心——易钝、易烧、易断。今天,我们走进专业钻头工厂,聚焦一款专为苛刻工况设计的直柄麻花钻头,看它如何凭借高速钢全磨制含钴工艺,成为金属打孔的可靠利器。
一、为什么“含钴”与“全磨制”如此重要?
普通高速钢(如M2)钻头在加工低碳钢时表现尚可,但一旦遇到不锈钢或角铁,弊端立现:不锈钢韧性大、导热差,切削热集中在刃口,导致钻头快速磨损;角铁表面硬且常伴有氧化皮,容易造成刃口崩裂。而含钴高速钢(如M35)在高速钢基体中添加了5%左右的钴元素,显著提升了红硬性(即高温下保持硬度的能力)和耐磨性。这意味着即使刃口温度飙升至600℃以上,钻头依然能保持锋利,从而顺利切入不锈钢和角铁。
“全磨制”则是指钻头从毛坯到成品,所有关键部位——包括钻尖、螺旋槽、刃带——均通过高精度磨床一次磨削成形,而非传统的轧制或仅磨削钻尖。全磨制钻头的优势在于:
- 尺寸精度高,钻孔孔径一致,无需反复铰孔;
- 螺旋槽表面光洁,排屑顺畅,减少切屑堵塞导致的钻头折断;
- 刃口锋利且对称性好,定心精准,钻孔时不易偏斜。
当“含钴”与“全磨制”结合,这种直柄麻花钻头便拥有了应对难加工材料的硬实力。
二、产品特性详解:从工厂到工况
以专业钻头工厂出品的直柄含钴全磨制麻花钻为例,其典型参数与特点如下:
- 材质:M35含钴高速钢(部分高端产品采用M42,含钴量8%),硬度可达HRC65-67。
- 制造工艺:全磨制,表面可做抛光、黑氧化或氮化钛涂层处理,进一步提升耐磨与排屑性能。
- 柄部:直柄(圆柱柄),适配普通手电钻、台钻、钻床的通用夹头,装夹方便。
- 顶角与螺旋角:通常为118°或135°顶角。135°适合不锈钢等硬材料,切削刃强度更高;螺旋角约30°-35°,利于排屑。
不锈钢打孔要点:
1. 低速慢进:建议转速控制在300-500转/分钟(直径6mm以下可适当提高),进给要均匀,避免钻头在表面打滑摩擦。
2. 充分冷却:必须使用切削液或食用油持续冷却,防止刃口退火。
3. 先打定位孔:用样冲或小直径钻头打定心孔,防止钻头跑偏。
角铁打孔要点:
1. 注意夹具:角铁呈L形,普通平口钳难以夹稳,建议使用V形铁或专用角铁夹具,确保钻孔位置准确、安全。
2. 穿心钻:钻穿角铁时,出口侧易有毛刺,可垫一块废铁板或木块,减小出口毛刺并保护钻头。
3. 控制切削液:角铁加工可用乳化液冷却,若在户外无冷却条件,可间歇性抬钻排屑,防止过热。
三、如何辨别优质含钴全磨制钻头?
市场上产品良莠不齐,选购时需要关注以下几点:
- 看标识:正规工厂会在柄部激光刻印材质(如HSS-Co5或M35)、直径、品牌。
- 观刃口:在放大镜下,全磨制钻头刃口应平直、对称,无毛刺或崩刃;螺旋槽应光滑,无轧制留下的粗糙痕迹。
- 测磁性:含钴高速钢仍具有弱磁性,但若磁性极强且表面粗糙,可能是普通碳钢镀层假冒。
- 试钻感:在废不锈钢上试钻,优质钻头切屑呈连续卷曲状,钻削轻快,无异响;劣质钻头则尖叫、冒烟,切屑碎末状。
四、维护与延长寿命的技巧
即便是最好的含钴麻花钻,也需合理使用与维护:
- 定期用油石或金刚石锉修磨钻尖,保持锋利,但需注意保持原有顶角和后角。
- 避免钻头过度发热后立即浸入冷水,急冷会导致微裂纹。
- 储存时用塑料套保护刃口,防止磕碰。
五、
从工厂车间到家庭工具箱,一支高速钢全磨制含钴直柄麻花钻头都是提升金属打孔效率的明智投资。它尤其擅长攻克不锈钢和角铁等坚固材料,让原本费时费力的打孔作业变得轻松、精准、安全。下次当你准备在金属上钻一个孔时,不妨选择这样一款专业级钻头——好的工具,会让一切事半功倍。
关键词:钻头工厂,直柄麻花钻头,高速钢全磨制含钴,不锈钢角铁打孔,金属工具
如若转载,请注明出处:http://www.bzxwpz.com/product/4.html
更新时间:2026-10-28 00:02:08